Root cause analysis hjælper jer med at finde ud af, hvorfor det samme stop, den samme fejl eller den samme kassation bliver ved med at vende tilbage. Ikke bare hvad der fik linjen i gang igen, men hvad der skal ændres, så problemet ikke gentager sig.
I kender måske situationen: Vedligehold justerer maskinen, kvalitet sorterer de dårlige emner fra, og produktionen fortsætter. Næste gang problemet opstår, begynder fejlsøgningen forfra.
Her får I en praktisk metode til rodårsagsanalyse i produktionen. Vi gennemgår pareto, fiskebensdiagram og 5 hvorfor, viser et eksempel og forklarer, hvordan data kan gøre arbejdet hurtigere og mere præcist.
Start root cause analysis med et præcist problem
En rodårsagsanalyse skal finde den grundlæggende årsag frem for kun at behandle symptomet. Den begynder derfor ikke med spørgsmålet: Hvad tror vi, der er galt? Den begynder med: Hvad ved vi faktisk?
Beskriv problemet, så en kollega fra et andet skift kan forstå det uden yderligere forklaring. Adskil observationer fra forklaringer: En utæt forsegling er en observation. En forkert temperatur er indtil videre en mulig årsag.
- Hvad: Hvilken fejl eller hvilket stop undersøger I, og hvordan genkendes det?
- Hvor: Hvilken linje, maskine, proces eller produktvariant er berørt?
- Hvornår: Hvornår opstår problemet, og hvornår opstår det ikke?
- Hvor meget: Hvad viser registreringerne om kassation, fejl eller stoptid?
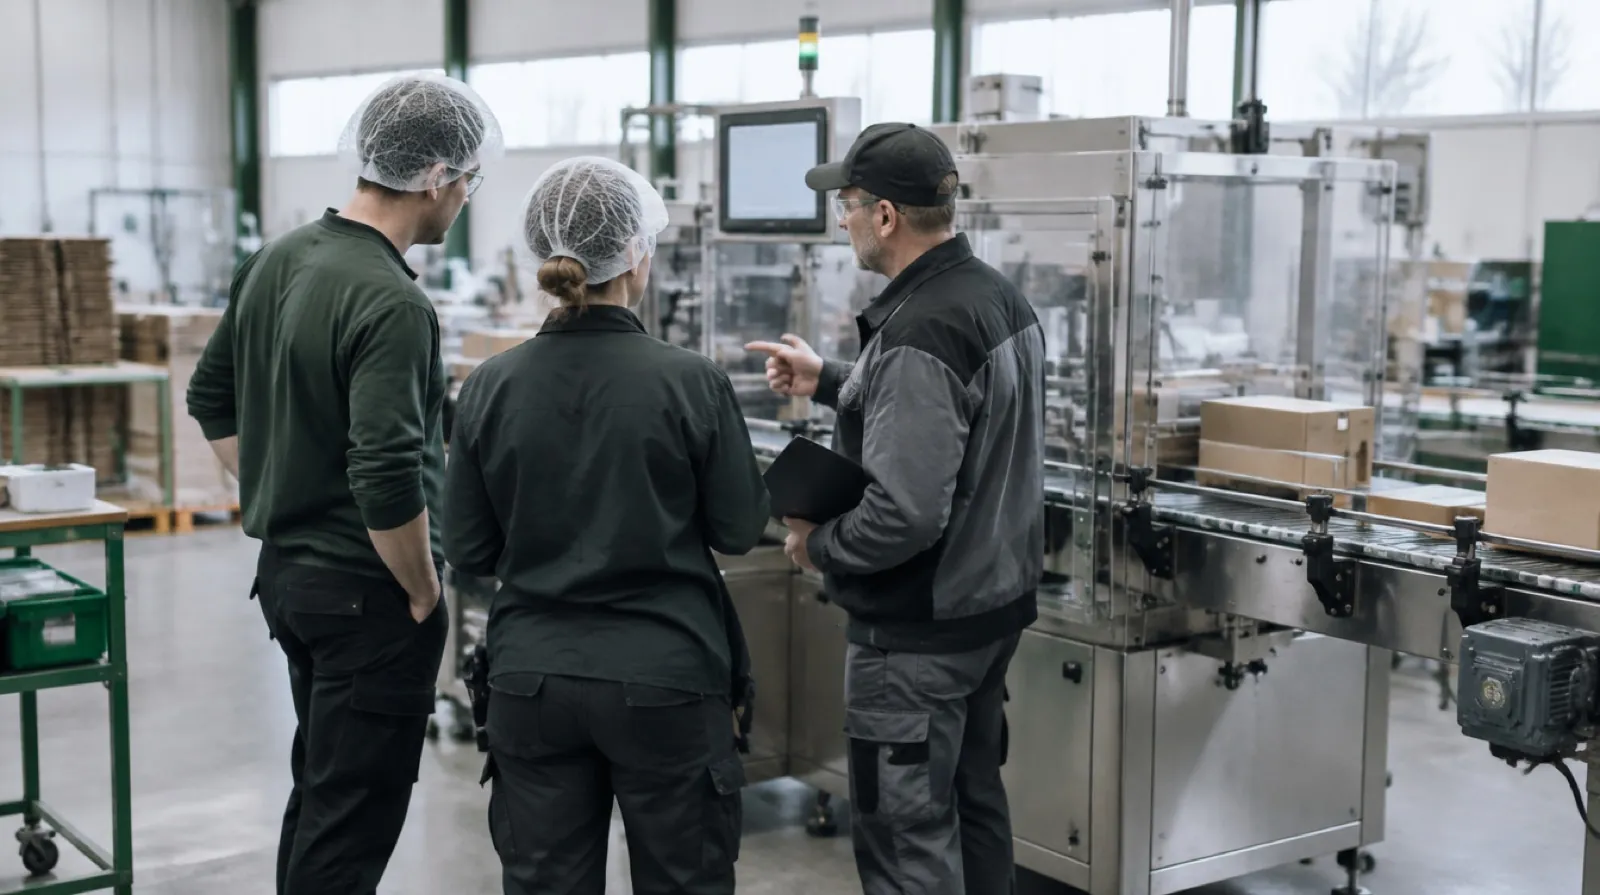
Saml operatør, vedligehold og kvalitet omkring den samme beskrivelse. Operatøren kender forløbet, vedligehold kender udstyret, og kvalitet kender fejlens karakter og målemetoden.
Akut afhjælpning må gerne ske samtidig. Men notér, hvad I ændrer undervejs. Ellers risikerer I at fjerne de spor, som skulle forklare problemet.
Brug pareto til at vælge det rigtige problem
Hvis listen over fejl i produktionen er lang, skal I vælge, hvor analysen begynder. Brug pareto: Sortér fejltyper eller stopårsager efter hyppighed eller omkostning, så prioriteringen bygger på registreringer frem for den seneste hændelse.
Vælg sortering efter det problem, I vil løse. Hyppighed viser de tilbagevendende hændelser. Omkostning kan synliggøre fejl, der opstår sjældnere, men medfører omfattende kassation eller langvarige stop.
Vær kritiske over for kategorierne. Hvis operatørerne registrerer samme hændelse som både maskinfejl, processtop og andet, bliver prioriteringen uklar. Gennemgå derfor registreringerne med dem, der bruger fejlkoderne.
Hold også øje med, om produktmix og produceret mængde ændrer billedet. Flere fejl på en bestemt vare er ikke i sig selv tegn på en dårligere proces, hvis varen også fylder mere i produktionen.
Pareto vælger fokus. Det dokumenterer ikke årsagen. Når problemet er valgt, skal forklaringerne stadig undersøges.
Brug et fiskebensdiagram til at samle mulige årsager
Et fiskebensdiagram gør teamets mulige forklaringer synlige. Det kaldes også et Ishikawa-diagram efter Kaoru Ishikawa. Problemet står ved hovedet, og årsagskategorierne danner benene.
I produktion bruges ofte kategorierne i 6M. Brug dem som spørgsmål til processen, ikke som felter, der absolut skal fyldes ud.
| Kategori | Spørgsmål til analysen |
|---|---|
| Menneske | Var instruktionen forståelig og tilgængelig ved opgaven? |
| Maskine | Var udstyrets tilstand og indstillinger som forventet? |
| Metode | Passede fremgangsmåden til produktet og den aktuelle proces? |
| Materiale | Var der forskelle mellem råvarelot eller emballager? |
| Måling | Var målemetoden ens, og kunne registreringen bruges? |
| Miljø | Var temperatur, fugt eller andre omgivelser ændret? |
Lad faggrupperne bidrage med deres observationer, før I vælger en forklaring. Det gør det lettere at få både procesforhold, udstyr og arbejdsgange med.
Fiskebenet er en samling hypoteser, ikke en konklusion. Markér derfor, hvilke forslag der bygger på observationer, og hvilke der endnu er antagelser. Skriv også, hvilke data eller kontroller der kan afklare dem.
Undgå brede forklaringer som dårlig oplæring eller ustabil maskine. Beskriv i stedet den konkrete instruktion, indstilling eller tilstand, som kan undersøges.
Brug 5 hvorfor til at komme bag symptomet
Hvor fiskebenet giver bredde, giver 5 hvorfor dybde. Metoden stammer fra Sakichi Toyoda og bruges i Toyota. I spørger gentagne gange hvorfor, indtil I når en forklaring, som kan undersøges og handles på.
Fem er en tommelfingerregel, ikke et krav. Stop ikke ved et bestemt antal spørgsmål, og fortsæt ikke med at gætte for at få kæden til at passe.
Fiktivt eksempel: Kassation efter omstilling
En produktionslinje oplever stigende kassation på grund af forkert forsegling. En mulig årsagskæde ser sådan ud:
- Problem: Forseglingen er utæt.
- Hvorfor? Temperaturen på forseglingsbakken svinger.
- Hvorfor? Varmelegemet når ikke den nødvendige temperatur efter omstilling.
- Hvorfor? Opvarmningstiden står ikke i omstillingsproceduren.
- Hvorfor? Proceduren blev ikke opdateret, da emballagen skiftede.
Tiltaget i eksemplet er at opdatere proceduren og tilføje temperaturkontrol før opstart. Det retter sig mod forløbet bag fejlen frem for blot at kassere de utætte produkter.
Kæden skal stadig verificeres. Teamet skal sammenholde fejlene med temperaturforløbet efter omstilling og kontrollere, hvad proceduren faktisk beskrev. En logisk forklaring er ikke det samme som en dokumenteret forklaring.
Test årsagerne, før I vælger tiltaget
Når teamet har mulige årsager, skal hver relevant hypotese have en konkret test. Skriv, hvad I forventer at se, hvis forklaringen er rigtig, og hvilke observationer der vil tale imod den.
I eksemplet med forseglingen kan I undersøge, om fejlene samler sig efter omstilling, og om temperaturmålingerne viser det forventede forløb. Se også efter perioder med samme emballage, hvor forseglingen var tæt.
Sammenlign så vidt muligt under tilsvarende forhold. Hvis både materiale, hastighed og indstilling ændres samtidig, bliver det svært at afgøre, hvilken ændring der havde betydning.
Stop ikke ved menneskelig fejl
Hvis analysen ender med, at en operatør gjorde noget forkert, mangler der ofte et spørgsmål: Hvorfor var fejlen mulig? Undersøg instruktion, adgang til information, kontrol før opstart og den måde, opgaven er tilrettelagt på.
Det handler ikke om at fjerne ansvar, men om at gøre processen mindre afhængig af hukommelse. En opdateret procedure skal eksempelvis også være tilgængelig dér, hvor omstillingen udføres.
Vælg tiltag, der passer til den dokumenterede årsag. Ekstra kontrol kan være nødvendig som midlertidig sikring, men den skal ikke uden videre stå alene som permanent løsning.
Følg op, så analysen bliver til en ændring i driften
En rodårsagsanalyse er ikke afsluttet, når mødet slutter. Hvert tiltag skal have en ansvarlig, en deadline og en aftale om, hvordan effekten bliver kontrolleret.
Aftal målingen, før I gennemfører ændringen. Brug den samme definition af fejl eller stop før og efter, og notér ændringer i produktmix, materialer eller driftsforhold, som kan påvirke sammenligningen.
- Er tiltaget gennemført og indarbejdet i den daglige arbejdsgang?
- Er fejlen fulgt under de forhold, hvor den tidligere opstod?
- Viser registreringerne en ændring, og er der kommet andre problemer?
- Hvem reagerer, hvis problemet vender tilbage?
Gem problembeskrivelse, dokumentation og beslutninger samlet. Så kan næste skift se, hvad der er undersøgt, og hvorfor en indstilling eller procedure er ændret.
Finder I flere medvirkende årsager, skal de ikke forsvinde i referatet. Giv også dem en ejer og en tydelig beslutning om næste skridt.
Hvor data og AI hjælper rodårsagsanalysen
Data gør især en forskel, når teamet ellers bruger tiden på at lede i forskellige registreringer. Saml maskindata, kvalitetsmålinger samt batch- og råvaredata, så hændelserne kan ses i samme forløb.
Forudsætningen er, at oplysningerne kan kobles sammen. Tidsstempler skal passe, batch skal kunne identificeres, og fejl skal registreres nogenlunde ens. En temperaturmåling skal desuden beskrive det relevante sted i processen, ikke bare den sensor, der allerede findes.
AI kan hjælpe med at finde sammenhænge mellem fejl og eksempelvis råvarelot, skift, omstilling, temperatur eller hastighed. Den kan rangere mulige årsager, så teamet undersøger de mest relevante spor først, og understøtte overvågning efter et tiltag.
AI finder sammenhænge, ikke nødvendigvis årsager. Hvis fejlene samler sig på et skift, kan forklaringen ligge i de produkter, materialer eller omstillinger, skiftet håndterer. Folkene med procesforståelsen skal stadig verificere årsagen.
AI er ikke det rigtige første skridt, hvis fejlene kun findes i hukommelsen, eller relevante procesforhold ikke måles. Begynd med fælles fejlkoder, brugbar registrering og relevante sensorer. Et afgrænset problem med en tydelig, dokumenteret årsag kræver heller ikke AI.
Hos Norvell er første fase altid analyse og business case på jeres egne data. Vi afklarer, hvor data kan forkorte arbejdet fra fejlregistrering til verificeret årsag, og hvilke forbedringer der kan mærkes på bundlinjen.
Sådan kommer I i gang
Begynd med et tilbagevendende problem, som teamet kan afgrænse og følge. I behøver ikke kortlægge hele fabrikken for at gøre den næste rodårsagsanalyse mere systematisk.
- Vælg og beskriv problemet. Brug fejlregistreringer og pareto til at vælge fokus. Skriv, hvad der sker, hvor det sker, og hvornår det opstår.
- Saml folk og dokumentation. Inddrag operatør, vedligehold og kvalitet. Brug fiskeben og 5 hvorfor til at formulere hypoteser, og test dem mod data og observationer.
- Gennemfør og følg op. Giv tiltaget en ansvarlig og en deadline. Mål før og efter, og kontrollér under de forhold, hvor problemet tidligere viste sig.
- Vurder behovet for data og AI. Hvis arbejdet kræver sammenstilling af mange datakilder, kan Norvell hjælpe. Første fase er altid analyse og business case på jeres egne data. Vi måler før og efter, og I får en fast pris pr. fase.
Vil I drøfte et konkret problem med stop, fejl eller kassation? Book et gratis afklaringsmøde på 30 minutter med Norvell.
Spørgsmål og svar
Hvad er root cause analysis?
Root cause analysis, også kaldet RCA eller rodårsagsanalyse, er en metode til at finde den grundlæggende årsag til et problem. Formålet er at ændre det, der skaber problemet, frem for kun at behandle symptomet.
Hvordan laver man en rodårsagsanalyse i produktionen?
Beskriv problemet præcist, og saml relevante data fra perioden. Brug et tværfagligt team til at opstille og teste mulige årsager. Gennemfør derefter tiltag med en ansvarlig og en deadline, og mål, om problemet er fjernet.
Hvad er forskellen på fiskebensdiagram og 5 hvorfor?
Et fiskebensdiagram, også kaldet et Ishikawa-diagram, samler mulige årsager i kategorier og giver overblik. 5 hvorfor undersøger en årsagskæde i dybden ved gentagne gange at spørge hvorfor. Metoderne kan bruges sammen, men forklaringerne skal stadig testes.
Hvordan bruges pareto i en rodårsagsanalyse?
Pareto bruges til at prioritere, hvilket problem analysen skal begynde med. I sorterer fejltyper eller stopårsager efter hyppighed eller omkostning. Det hjælper med at vælge fokus, men fortæller ikke i sig selv, hvad årsagen er.
Hvordan kan AI bruges til root cause analysis?
AI kan finde sammenhænge i maskindata, kvalitetsmålinger og oplysninger om materialer og batch. Det kan hjælpe teamet med at prioritere, hvilke mulige årsager der skal undersøges først. Sammenhængene skal verificeres af folk med procesforståelse, fordi de ikke i sig selv dokumenterer en årsag.
Vil I vide, hvad det kan betyde hos jer?
På et gratis afklaringsmøde på 30 minutter ser vi på jeres proces og jeres data, og I får en ærlig vurdering af, om og hvor det giver mening at starte.